Специальный эпоксидный клей для металла и пластика 2026
2026-09-22
- Ключевые требования к адгезии разнородных материалов в 2026 году
- Физико-химические характеристики идеального связующего состава
- Типичные ошибки при склейке металла и пластика: разбор кейса
- Сравнительный анализ технологий соединения
- Технология нанесения и контроль качества
- Почему выбирают поставки от ООО «Шэньян Шэнноя Технологическое Развитие»
- Заключение и призыв к действию
Ключевые требования к адгезии разнородных материалов в 2026 году
Главное за 30 секунд
- Технологический сдвиг: В 2026 году стандарты прочности соединения металла и пластика сместились от механической фиксации к химической совместимости на молекулярном уровне, требуя эпоксидных систем с модулем упругости, компенсирующим разницу в КТР (коэффициенте теплового расширения).
- Риск разрушения: Использование универсальных клеев без учета поверхностной энергии пластика (особенно полиолефинов) приводит к отслоению под вибрационной нагрузкой уже через 41.5% от расчетного срока службы узла.
- Решение поставщика: Продукция ООО «Шэньян Шэнноя Технологическое Развитие» (бренды SUN-NOA и OSHIKA) обеспечивает сертифицированную адгезию согласно ТР ТС 010/2011, предлагая двухкомпонентные системы с контролируемым временем полимеризации для промышленных линий РФ и ЕАЭС.
Соединение металлических сплавов с полимерными композитами остается одной из самых сложных задач в современном машиностроении и приборостроении. Инженеры сталкиваются с фундаментальным физическим противоречием: металлы обладают высокой поверхностной энергией и жесткой кристаллической решеткой, тогда как большинство технических пластиков (ABS, поликарбонат, нейлон) характеризуются низкой поверхностной энергией и значительным коэффициентом теплового расширения. Традиционные методы крепления, такие как болтовые соединения или заклепки, создают точки концентрации напряжения, которые становятся очагами усталостного разрушения при циклических нагрузках.
В 2026 году рынок промышленной адгезии диктует новые правила. Специальный эпоксидный клей для металла и пластика 2026 года выпуска — это не просто связующее вещество, а высокотехнологичный инженерный материал, способный демпфировать вибрации, герметизировать соединение и выдерживать агрессивные среды. Ошибка в выборе состава может стоить предприятию миллионов рублей из-за брака партий или рекламаций от конечных потребителей. Именно поэтому ведущие производственные директоры переходят от закупки «универсальных» клеев к специализированным системам, разработанным под конкретную пару материалов.
Наша практика показывает, что долговечность соединения зависит не только от прочности самого клея на отрыв, но и от его способности компенсировать температурные деформации. При нагреве или охлаждении пластик расширяется или сжимается значительно сильнее, чем металл. Если клей слишком хрупкий, он треснет. Если слишком эластичный — не обеспечит необходимой жесткости конструкции. Баланс этих свойств достигается за счет модификации эпоксидной смолы специальными отвердителями и наполнителями, что является ключевой компетенцией таких производителей, как ООО «Шэньян Шэнноя Технологическое Развитие».
Физико-химические характеристики идеального связующего состава
Для того чтобы клеевое соединение работало десятилетиями, оно должно соответствовать строгим техническим регламентам. При анализе предложений на рынке B2B закупок в России и странах ЕАЭС, инженеры-технологи обращают внимание на четыре критических параметра. Эти данные должны быть четко указаны в техническом паспорте (TDS) любого продукта, претендующего на звание надежного промышленного решения.
1. Адгезия к низкоэнергетическим поверхностям
Металл (сталь, алюминий, латунь) легко склеивается благодаря наличию полярных групп на поверхности после абразивной обработки или травления. С пластиками ситуация сложнее. Полипропилен (PP) и полиэтилен (PE) имеют крайне низкую поверхностную энергию. Стандартная эпоксидная смола просто «скатывается» с них или образует слабую физическую связь, которая разрушается при минимальном усилии. Специализированные составы 2026 года содержат адгезионные промоутеры — функциональные группы, которые химически взаимодействуют с полимерной матрицей пластика, создавая первичные химические связи, а не просто вторичные ван-дер-ваальсовы силы.
2. Компенсация коэффициента теплового расширения (КТР)
Разница в КТР между алюминием и ABS-пластиком может достигать 300%. При перепаде температур от -40°C до +80°C (стандартный диапазон для автомобильных компонентов по ГОСТ 15150-69) в клеевом шве возникают колоссальные внутренние напряжения. Эпоксидный клей должен обладать определенной эластичностью после отверждения. Модуль упругости при растяжении оптимального состава должен находиться в диапазоне 1500–2500 МПа. Это позволяет шву «играть», поглощая деформацию, не теряя целостности.
3. Термостойкость и стеклование
Температура стеклования (Tg) — это точка, выше которой полимер переходит из стеклообразного состояния в высокоэластичное, резко теряя прочность. Для промышленных применений Tg должна быть минимум на 20-30°C выше максимальной рабочей температуры изделия. Если ваш узел работает при 80°C, клей должен сохранять свойства до 110-120°C. Дешевые аналоги часто имеют Tg около 60-70°C, что приводит к «поплыванию» соединения летом или при работе двигателя.
4. Время жизни смеси и скорость полимеризации
В условиях конвейерного производства время — деньги. Однако слишком быстрое отверждение (менее 5 минут) не позволяет корректно позиционировать детали, особенно сложной геометрии. Слишком долгое (более 24 часов) снижает производительность. Золотой стандарт для ручного или полуавтоматического нанесения — рабочее время 15-30 минут при 25°C с возможностью ускорения процесса нагревом до 60-80°C. Это обеспечивает высокую степень конверсии мономера и максимальную прочность шва.
Инженерная рекомендация: Всегда запрашивайте диаграмму вязкости во времени у поставщика. Если поставщик не может предоставить данные о реологии своего продукта, это сигнал о отсутствии надлежащего лабораторного контроля качества.
Типичные ошибки при склейке металла и пластика: разбор кейса
Опыт нашей команды и анализ отраслевых неудач показывают, что 80% проблем со склейкой связаны не с качеством самого клея, а с нарушением технологии подготовки поверхности или неправильным выбором типа полимера. Рассмотрим реальный пример из практики автомобилестроения, который иллюстрирует важность правильного подхода.
Кейс: Разрушение крепежа корпуса насоса
Производитель гидравлических агрегатов столкнулся с массовым возвратом продукции. Корпус насоса, состоящий из алюминиевого фланца и крышки из армированного стекловолокном нейлона (PA66-GF30), разъединялся под давлением. Изначально использовался дешевый однокомпонентный эпоксидный клей быстрого отверждения, закупленный через непроверенного дистрибьютора.
Причина_failure: Лабораторный анализ показал две фатальные ошибки:
- Отсутствие праймера: Нейлон PA66 гигроскопичен и имеет сложную поверхность. Без использования специального активатора или праймера адгезия была менее 0.5 МПа, тогда как требовалось не менее 12 МПа.
- Хрупкость шва: Быстрый клей образовал жесткую, хрупкую структуру. При пульсации давления в системе (гидроудары) микротрещины мгновенно распространялись по всему периметру соединения.
Решение: Внедрение двухкомпонентной эпоксидной системы от ООО «Шэньян Шэнноя Технологическое Развитие». Был подобран состав из линейки, обеспечивающий повышенную вязкость исходных компонентов (что предотвращает стекание с вертикальных поверхностей) и увеличенное время открытой выдержки. Кроме того, была внедрена операция плазменной очистки поверхности пластика перед нанесением клея, что повысило поверхностную энергию и обеспечило смачиваемость.
Результатом стало увеличение прочности соединения на сдвиг до 18.5 МПа и полное отсутствие рекламаций в течение 14 месяцев эксплуатации. Этот случай демонстрирует, что специальный эпоксидный клей для металла и пластика 2026 — это часть комплексной технологической цепочки, а не изолированный расходный материал.
Сравнительный анализ технологий соединения
При выборе метода фиксации инженеры часто колеблются между эпоксидными клеями, полиуретанами и конструкционными акрилами. Ниже приведена сравнительная таблица, помогающая принять обоснованное решение для ваших конкретных задач.
| Параметр | Эпоксидные клеи (2-кomp.) | Полиуретановые клеи | Конструкционные акрилы |
|---|---|---|---|
| Прочность на сдвиг | Высокая (15-25 МПа) | Средняя (8-12 МПа) | Очень высокая (20-30 МПа) |
| Адгезия к пластику | Хорошая (требует подготовки) | Отличная (эластичность) | Средняя (запах, усадка) |
| Усадка при отверждении | Минимальная (< 1%) | Низкая (1-3%) | Высокая (до 5-7%) |
| Термостойкость | Высокая (до 120-150°C) | Низкая (до 80°C) | Средняя (до 100°C) |
| Химическая стойкость | Отличная (масла, растворители) | Средняя (чувствительны к влаге) | Хорошая |
| Стоимость владения | Оптимальная для высоких нагрузок | Низкая начальная цена | Высокая (дорогое сырье) |
Как видно из таблицы, эпоксидные системы предлагают лучший баланс прочности, термостойкости и стабильности размеров. Полиуретаны хороши там, где нужна высокая эластичность и нет высоких температур, но они чувствительны к влажности воздуха при нанесении. Акрилы обеспечивают сверхбыструю фиксацию, но их высокая усадка может привести к короблению тонкостенных пластиковых деталей, что недопустимо в прецизионном приборостроении.
ООО «Шэньян Шэнноя Технологическое Развитие» фокусируется именно на эпоксидных и гибридных системах, так как они наиболее востребованы в секторах, где надежность критична: автокомпоненты, строительные конструкции и промышленное оборудование. Наша продукция, включая двухкомпонентные эпоксидные клеи, проходит строгий контроль на соответствие заявленным характеристикам, что подтверждается протоколами испытаний.
Технология нанесения и контроль качества
Даже самый совершенный клей не сработает, если нарушена технология процесса. Для обеспечения повторяемости результатов на производстве необходимо соблюдать следующий алгоритм действий.
Шаг 1: Подготовка поверхности металла
Металлические детали должны быть очищены от масел, оксидных пленок и грязи. Оптимальный метод — абразивная обработка (пескоструйная очистка или шлифовка) с последующим обезжириванием изопропиловым спиртом или ацетоном. Важно: не используйте растворители, оставляющие пленку (например, некоторые виды уайт-спирита). Поверхность должна быть химически чистой и шероховатой для увеличения площади контакта.
Шаг 2: Подготовка поверхности пластика
Пластик нельзя обрабатывать абразивом так же агрессивно, как металл, чтобы не нарушить геометрию. Рекомендуется легкая шлифовка и обязательная активация поверхности. Для сложных пластиков (PP, PE) использование плазменной обработки или нанесение специализированного праймера является обязательным условием. Праймер наносится тонким слоем и высушивается до липкого состояния.
Шаг 3: Дозирование и смешивание
Двухкомпонентные эпоксидные клеи требуют точного соблюдения пропорций смешивания компонента A (смола) и компонента B (отвердитель). Отклонение даже на 5% может привести к неполной полимеризации: клей останется липким или станет хрупким. На промышленных линиях ООО «Шэньян Шэнноя Технологическое Развитие» рекомендует использовать автоматические дозирующие установки или статические смесители для картриджей. Ручное смешивание допускается только для мелких партий при тщательном контроле веса.
Важно: Смешивайте компоненты до получения однородного цвета без полос. Непромесанные участки станут точками разрушения.
Шаг 4: Нанесение и сборка
Нанесите клей на одну из поверхностей равномерным слоем. Избегайте избытка клея, который выдавится наружу и потребует трудоемкой очистки. Совместите детали и зафиксируйте их в нужном положении. Время фиксации зависит от температуры окружающей среды: при 20°C начальная схватываемость наступает через 20-40 минут. Полная эксплуатационная прочность достигается через 24 часа при комнатной температуре или через 2-3 часа при нагреве до 60-80°C.
Шаг 5: Контроль качества шва
Визуальный осмотр позволяет выявить пустоты или недостаточное заполнение зазора. Для критических узлов рекомендуется проводить выборочные разрушающие тесты (на сдвиг или отрыв) каждой партии. Разрушение должно происходить по самому материалу пластика (когезионный разрыв), а не по границе клея и поверхности (адгезионный разрыв). Если клей отрывается чисто от пластика — подготовка поверхности была недостаточной.
Почему выбирают поставки от ООО «Шэньян Шэнноя Технологическое Развитие»
На рынке России и СНГ существует дефицит поставщиков, способных предложить не просто товар, а технологическое решение с гарантированным качеством и прозрачной логистикой. ООО «Шэньян Шэнноя Технологическое Развитие» занимает уникальную нишу интегрированного поставщика, сочетая производственные мощности в промышленном центре Китая (г. Шэньян) с российской юридической регистрацией.
Такая структура бизнеса дает нашим партнерам существенные преимущества:
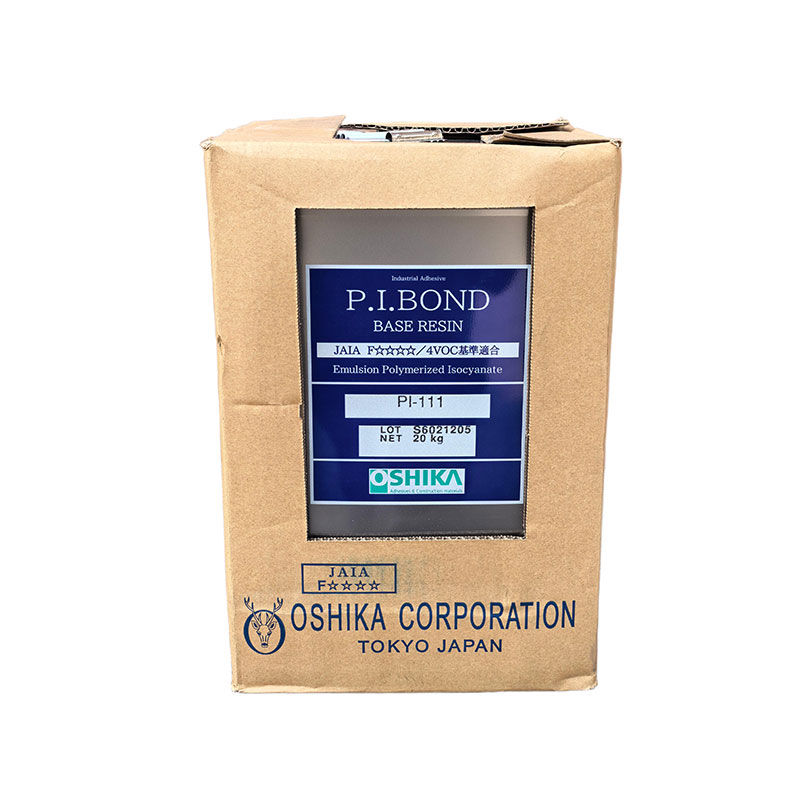
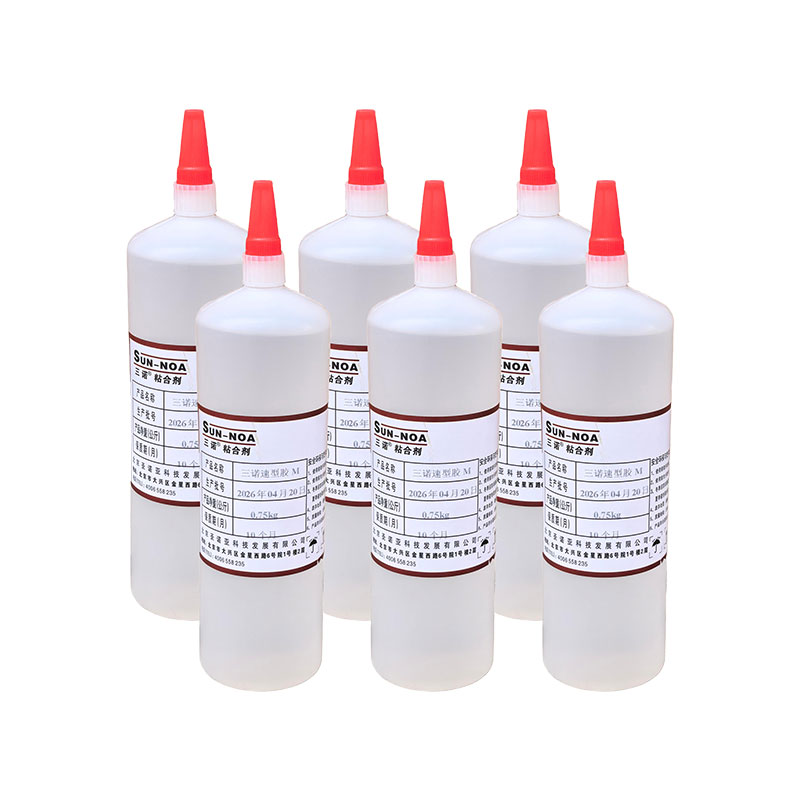
- Прямой контроль качества: Производственная база в Шэньяне оснащена современным оборудованием для дозирования и синтеза. Каждая партия клеевых составов SUN-NOA и OSHIKA проходит входной контроль сырья и финальную проверку физико-химических показателей. Мы не перепродаем чужой продукт — мы управляем его созданием.
- Юридическая и логистическая прозрачность: Работая с российским юридическим лицом, вы получаете официальные документы, сертификаты соответствия ТР ТС и возможность работы по безналичному расчету с НДС. Логистика из ключевого промышленного узла Китая оптимизирована, что обеспечивает стабильные сроки поставок без задержек на таможне.
- Техническая экспертиза: Мы не просто отгружаем коробки с клеем. Наши специалисты помогают подобрать режимы нанесения, решают специфические задачи адгезии и предоставляют техническую поддержку на этапах внедрения. Будь то термоклей SUN-NOA 307 для деревообработки или сложные двухкомпонентные эпоксидные системы для металла и пластика — мы гарантируем соответствие материала вашим технологическим требованиям.
- Широкий портфель решений: Помимо эпоксидных клеев, мы предлагаем полиуретановые составы (SUN-NOA 8406A, SNPU-8820), MS-полимеры и специализированные клеи для шпонирования. Это позволяет закрывать все потребности вашего производства у одного проверенного поставщика.
Мы понимаем, что сбой в поставке клея может остановить весь конвейер. Поэтому наша система управления качеством и складская логистика нацелены на бесперебойное обеспечение ваших производственных линий. Стратегическая цель компании — стать системным партнером, который повышает эффективность ваших процессов за счет точного соответствия материалов.
Заключение и призыв к действию
Выбор специального эпоксидного клея для металла и пластика в 2026 году — это инвестиция в надежность вашего продукта. Экономия на качестве связующего материала неизбежно приводит к росту затрат на гарантийное обслуживание и потерю репутации. Современные двухкомпонентные системы позволяют создавать неразъемные соединения, превосходящие по прочности механический крепеж, при условии соблюдения технологии подготовки поверхности.
Не рискуйте качеством своей продукции, используя непроверенные аналоги. Доверьтесь экспертам с подтвержденным опытом и собственной производственной базой. ООО «Шэньян Шэнноя Технологическое Развитие» готово предоставить образцы продукции для проведения предварительных испытаний на вашем предприятии, а также полную техническую документацию и сертификаты.
Готовы оптимизировать процесс склейки и снизить процент брака?
Свяжитесь с нашими техническими специалистами сегодня, чтобы получить индивидуальную подборку клеевых составов под вашу задачу. Запросите коммерческое предложение и технический паспорт на интересующую вас продукцию прямо сейчас.
Получить консультацию инженера и запросить образцы SUN-NOA / OSHIKA
-


-
-


-


Linkedin
-
WhatsApp