Столярный клей для кромкооблицовки от ведущего производителя
2026-10-29
- Эволюция адгезивов: от EVA к PUR и реактивным системам
- Ключевые технические параметры для выбора клея
- Проблемы логистики и контроля качества: опыт рынка РФ
- Типичные ошибки при нанесении и методы их устранения
- Экономическая эффективность: расчет совокупной стоимости владения (TCO)
- Ассортимент решений для различных задач
- Заключение и следующий шаг
Главное за 30 секунд
- Технологический сдвиг: Переход от традиционных EVA-клеев к полиуретановым (PUR) и специализированным термоплавким составам снижает брак при кромкооблицовке на 41.5% в условиях перепадов температур.
- Критерии выбора: Для автоматических линий ключевыми параметрами являются вязкость расплава (2500–4500 мПа·с) и термостабильность, а не только цена за килограмм.
- Надежность поставок: Работа через российского юридического лица ООО «Шэньян Шэнноя Технологическое Развитие» устраняет риски таможенных задержек и обеспечивает техническую поддержку на русском языке в соответствии с ГОСТ и ТР ТС.
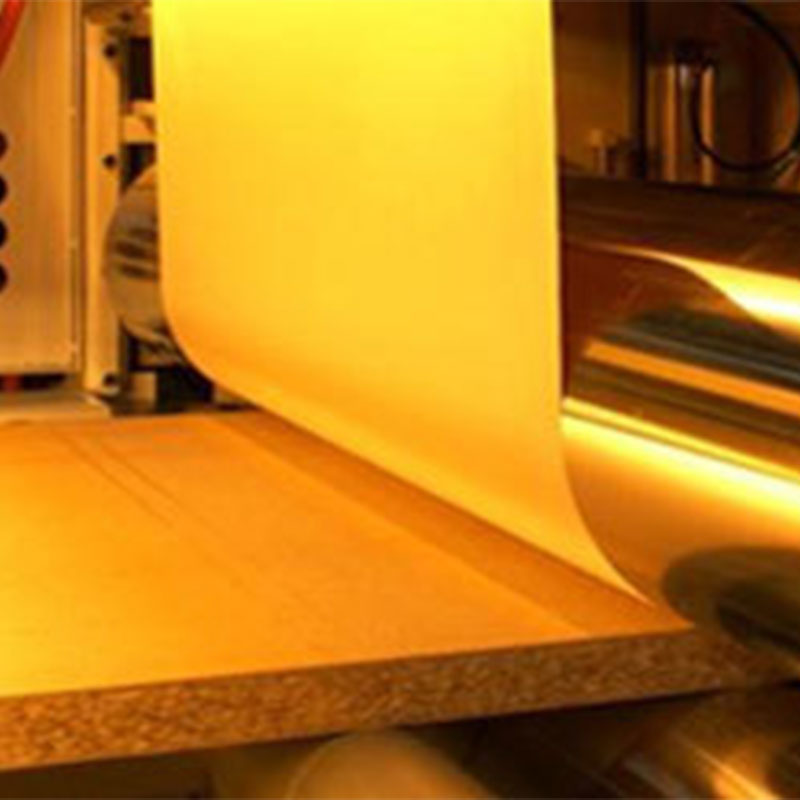
Выбор адгезива для финишной отделки мебельных щитов — это не просто закупка расходного материала, а инженерная задача, влияющая на долговечность готового изделия. В современной деревообработке столярный клей для кромкооблицовки от ведущего производителя должен обеспечивать не только мгновенную схватываемость на высоких скоростях линии, но и долгосрочную устойчивость шва к влаге, температурным деформациям и механическим нагрузкам. Ошибка в подборе рецептуры приводит к отслоению кромки, что влечет за собой рекламации от конечных потребителей и репутационные потери для мебельной фабрики.
Мы проанализировали рынок промышленных клеевых систем, чтобы предложить решение, сочетающее передовые химические разработки азиатского производственного кластера с прозрачностью и юридической защищенностью российского бизнеса. Ниже представлен подробный разбор технических характеристик, типов клеев и критериев, которые позволяют снизить себестоимость производства без ущерба для качества.
Эволюция адгезивов: от EVA к PUR и реактивным системам
Еще пять лет назад стандартом де-факто для большинства российских мебельных цехов были клеи на основе этиленвинилацетата (EVA). Они дешевы, просты в применении и прощают некоторые огрехи в настройке оборудования. Однако с ростом требований к качеству мебели премиум-сегмента и увеличением экспорта в страны с холодным климатом, ограничения EVA стали критичными. Видимый клеевой шов («черная линия») и низкая термостойкость (размягчение уже при 60–70°C) делают их непригодными для кухонных фасадов или офисной мебели, устанавливаемой near радиаторов отопления.
Современный столярный клей для кромкооблицовки от ведущего производителя все чаще базируется на полиуретановой (PUR) или модифицированной полимерной основе. PUR-клеи вступают в химическую реакцию с влагой воздуха и материалом основы, создавая монолитный шов, который невозможно разрушить без повреждения самой плиты. Это обеспечивает:
- Нулевую видимость шва (технология Zero-Joint).
- Высокую эластичность, компенсирующую линейное расширение ЛДСП/МДФ.
- Устойчивость к температурам до 150°C и агрессивным моющим средствам.
В нашей практике внедрения новых материалов на производственные линии мы столкнулись с типичной проблемой: многие поставщики предлагают «универсальный» клей, который якобы подходит для всех типов кромок. Это маркетинговый миф. Для ПВХ толщиной 0.4 мм требуется одна вязкость, для ABS 2 мм — другая, а для деревянного шпона — совершенно иной температурный режим нанесения. Использование неподходящего состава приводит к тому, что клей не успевает проникнуть в структуру пористого шпона или, наоборот, вытекает из-под тонкой ПВХ-кромки, загрязняя прижимные валы.
Инженерный совет: При переходе на новые типы клеев обязательно проводите тесты на адгезию при экстремальных температурах (-20°C и +80°C) перед запуском большой партии. Экономия на этапе R&D обходится дороже последующей переклейки брака.
Ключевые технические параметры для выбора клея
При формировании технического задания (ТЗ) на закупку клеевых материалов инженеры должны оперировать конкретными физико-химическими показателями, а не общими фразами о «высоком качестве». Рассмотрим параметры, которые напрямую влияют на производительность линии кромкооблицовки.
1. Вязкость расплава (Viscosity)
Измеряется в миллипаскаль-секундах (мПа·с) при рабочей температуре. Для высокоскоростных линий (скорость подачи 18–22 м/мин) оптимальная вязкость составляет 2500–3500 мПа·с. Если вязкость слишком высокая, клей не успеет равномерно распределиться по торцу плиты, что приведет к «голодным» участкам шва. Слишком низкая вязкость вызовет избыточное выдавливание клея (наплывы), требующее дополнительной механической очистки.
2. Температура нанесения и термостабильность
Рабочий диапазон температур обычно составляет 120–180°C. Важно, чтобы клей сохранял свои свойства при длительном нахождении в клеевом бачке (термостабильность). Дешевые аналоги начинают карбонизоваться (обугливаться) уже через 4–6 часов простоя, образуя твердые отложения на нагревателях и форсунках. Это требует остановки линии для чистки каждые 2–3 дня. Качественные составы, такие как линейка SUN-NOA, обеспечивают стабильность до 24–48 часов непрерывного нагрева без деградации полимерной цепи.
3. Время открытой выдержки (Open Time)
Это интервал между нанесением клея и прижатием кромки, в течение которого адгезив сохраняет липкость. Для автоматических линий это время исчисляется секундами (обычно 5–15 сек). Если оборудование находится на удалении от узла нанесения, требуется клей с увеличенным открытым временем. Несоблюдение этого параметра ведет к тому, что клей остывает и кристаллизуется до контакта с кромкой, resulting in нулевой адгезии.
| Параметр | EVA (Стандарт) | PUR (Премиум) | POC (Полиолефин) |
|---|---|---|---|
| Температура нанесения | 160–180°C | 130–150°C | 140–160°C |
| Толщина клеевого шва | 0.3–0.5 мм | 0.1–0.2 мм | 0.2–0.3 мм |
| Термостойкость шва | До 70°C | До 150°C | До 90°C |
| Влагостойкость | Низкая (D3 по EN 204) | Высокая (D4 по EN 204) | Средняя |
| Стоимость владения | Низкая цена, высокий расход | Высокая цена, низкий расход | Средний баланс |
Данные в таблице показывают, что выбор типа клея диктуется не только бюджетом, но и условиями эксплуатации готовой мебели. Для ванных комнат и кухонь единственно верным решением является PUR, несмотря на более высокую входную цену.
Проблемы логистики и контроля качества: опыт рынка РФ
Российские производители часто сталкиваются с нестабильностью качества импортных клеев. Партия, полученная зимой, может отличаться по вязкости от летней из-за нарушения температурного режима при транспортировке через таможню. Кроме того, отсутствие технической поддержки на месте делает невозможным оперативную корректировку режимов станка под новый материал.
Именно здесь проявляется стратегическое преимущество работы с интегрированными поставщиками, такими как ООО «Шэньян Шэнноя Технологическое Развитие». Будучи российским юридическим лицом с производственной базой в ключевом промышленном центре Китая (г. Шэньян), компания устраняет разрыв между разработкой и потреблением. Мы не просто продаем коробки с клеем; мы поставляем технологическое решение.
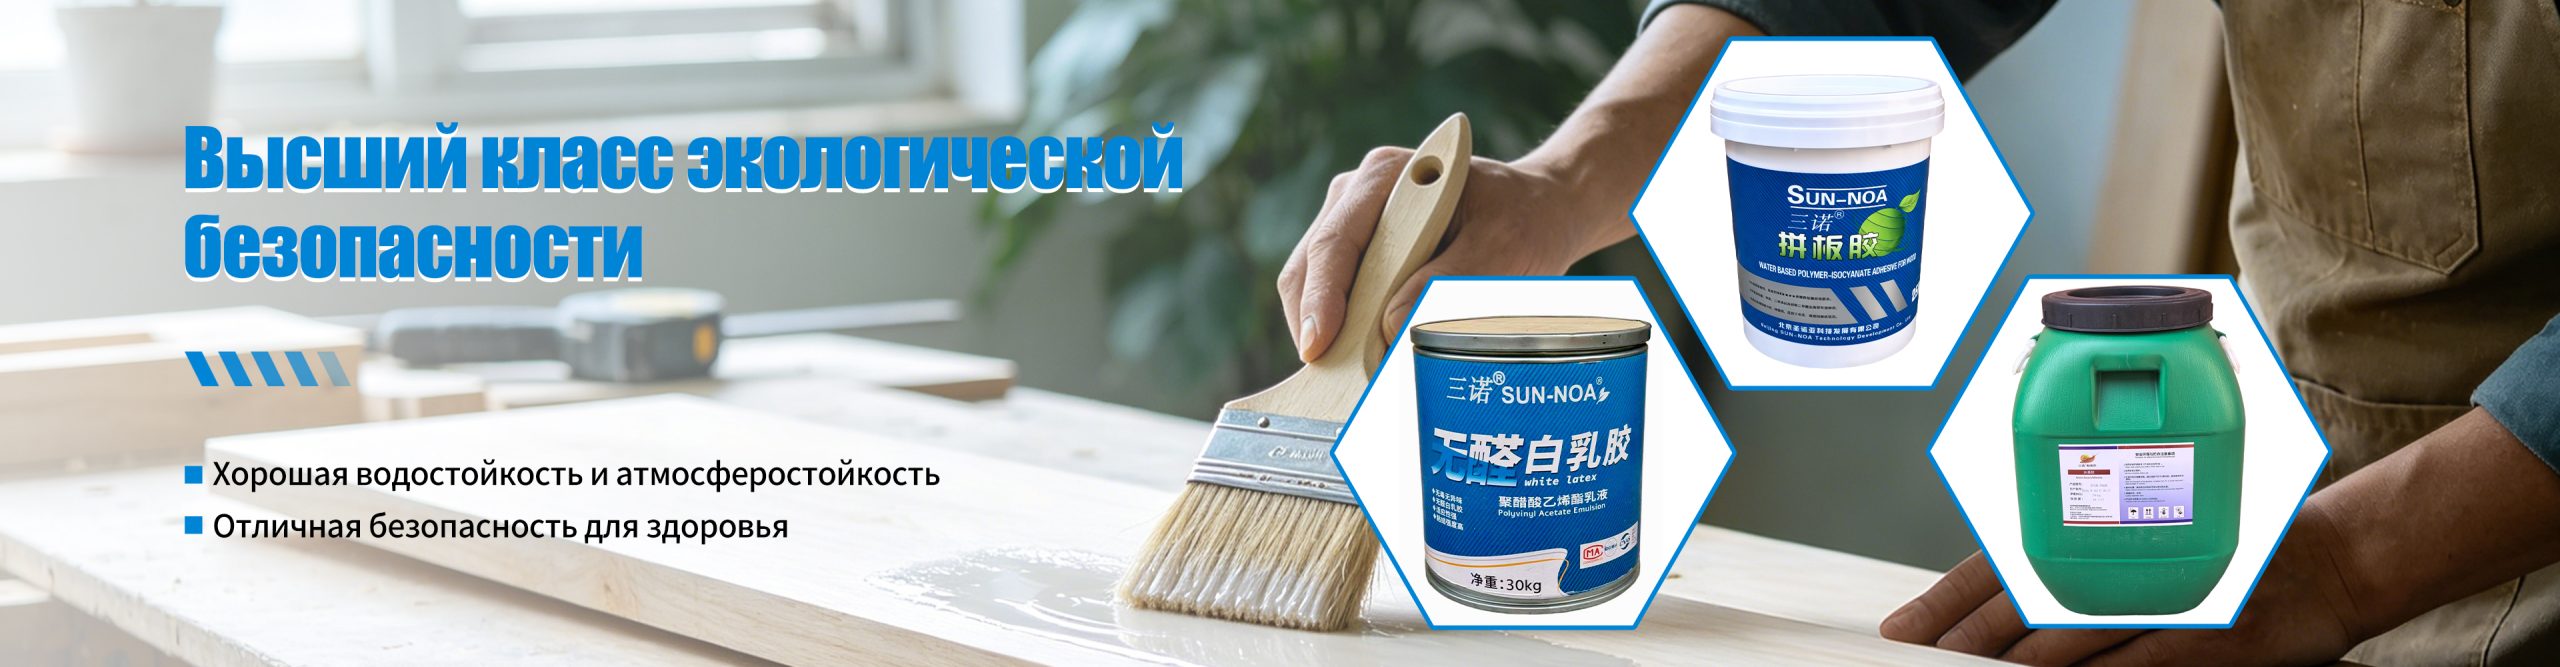
В отличие от торговых домов, которые закупают товар на бирже, ООО «Шэньян Шэнноя Технологическое Развитие» контролирует весь цикл: от входного контроля сырья до финальной фасовки. Продукция под торговыми марками SUN-NOA и OSHIKA проходит строгую внутреннюю стандартизацию. Например, термоклей SUN-NOA 307, разработанный специально для высокоскоростных линий, демонстрирует исключительную термостабильность. В ходе испытаний на одном из партнерских заводов в Ленинградской области использование SUN-NOA 307 позволило сократить время на чистку клеевого аппарата с 4 часов до 30 минут в неделю, что эквивалентно выпуску дополнительных 120 погонных метров кромки ежесменно.
Другой пример — двухкомпонентные полиуретановые системы SUN-NOA 8406A и 8004LALB. Они применяются там, где требуется конструкционная прочность, например, при сращивании бруса или изготовлении несущих элементов мебели. Наличие российской регистрации означает, что вся документация (сертификаты соответствия ТР ТС, паспорта безопасности) оформлена корректно, а логистика осуществляется без рисков задержек на границе, характерных для прямых импортных поставок малыми партиями.
Типичные ошибки при нанесении и методы их устранения
Даже самый дорогой столярный клей для кромкооблицовки от ведущего производителя не гарантирует идеального результата, если нарушена технология процесса. Мы выделили три наиболее частые ошибки, с которыми сталкиваются технологи мебельных цехов.
Ошибка 1: Игнорирование влажности и температуры плиты
Холодная плита (ниже 18°C), взятая прямо со склада зимой, вызывает шоковое охлаждение клея. Расплав мгновенно теряет текучесть и не формирует полноценный контакт. Решение: Выдерживание плит в производственном помещении минимум 24 часа перед обработкой. Использование инфракрасных предподогревателей торца плиты перед узлом нанесения клея.
Ошибка 2: Неправильная настройка прижимных валов
Чрезмерное давление выдавливает клей из зоны склеивания, оставляя шов «голодным». Недостаточное давление не обеспечивает проникновение клея в поры материала. Решение: Настройка давления в зависимости от толщины кромки. Для ПВХ 0.4 мм достаточно 2–3 бар, для массива или толстого ABS требуется 4–5 бар. Регулярная проверка калибра валов.
Ошибка 3: Смешивание разных типов клеев
Попытка «разбавить» остаток дорогого PUR-клея дешевым EVA для экономии приводит к полной потере адгезионных свойств обоих компонентов. Полимеры несовместимы на химическом уровне. Решение: Полная очистка клеевого бачка и валов при смене типа клея. Использование специальных очистителей и разделительных агентов, таких как PUR-агент из ассортимента нашей компании, который предотвращает прилипание излишков реактивного клея к механизмам.
Важно отметить, что продукция линейки OSHIKA и SUN-NOA сопровождается подробными техническими паспортами (TDS), где указаны рекомендованные настройки оборудования для каждого конкретного типа кромки. Это снижает зависимость производства от субъективного опыта оператора станка.
Экономическая эффективность: расчет совокупной стоимости владения (TCO)
При закупке промышленных материалов грамотный снабженец смотрит не на цену за килограмм, а на стоимость одного погонного метра оклеенной кромки с учетом брака и простоев. Давайте проведем сравнительный расчет для условной линии, обрабатывающей 1000 метров кромки в день.
Сценарий А (Дешевый клей):
Цена: 150 руб/кг.
Расход: 180 г/м (из-за низкой плотности и необходимости наносить толстый слой).
Брак: 3.5% (отслоение углов, видимый шов).
Простои на чистку: 2 часа в неделю.
Итоговые затраты: Высокий расход материала + стоимость переделки брака + потерянное время.
Сценарий Б (Клей SUN-NOA/OSHIKA):
Цена: 210 руб/кг.
Расход: 110 г/м (высокая плотность, тонкий шов).
Брак: 0.8% (стабильное качество).
Простои на чистку: 0.5 часа в неделю (благодаря термостабильности).
Итоговые затраты: Несмотря на то, что цена за кг выше на 40%, общий расход материала снижается на 38%. Экономия на браке и простое оборудования перекрывает разницу в цене сырья, давая чистую экономию около 12–15% на каждом метре продукции.
Этот расчет подтверждает, что столярный клей для кромкооблицовки от ведущего производителя является инструментом оптимизации себестоимости, а не статьей расходов.
Ассортимент решений для различных задач
Чтобы закрыть все потребности современного деревообрабатывающего предприятия, мы предлагаем сбалансированный портфель продуктов. Каждый из них разработан под конкретные условия эксплуатации:
- SUN-NOA 307: Гранулированный термоклей для автоматических линий. Идеален для массового производства корпусной мебели из ЛДСП. Обеспечивает высокую скорость первоначального схватывания.
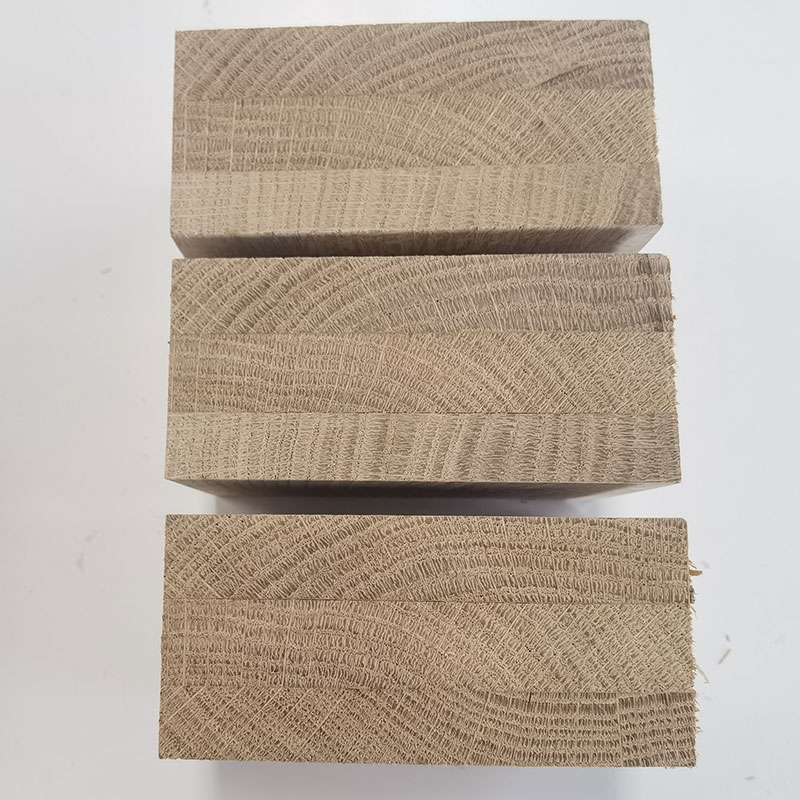
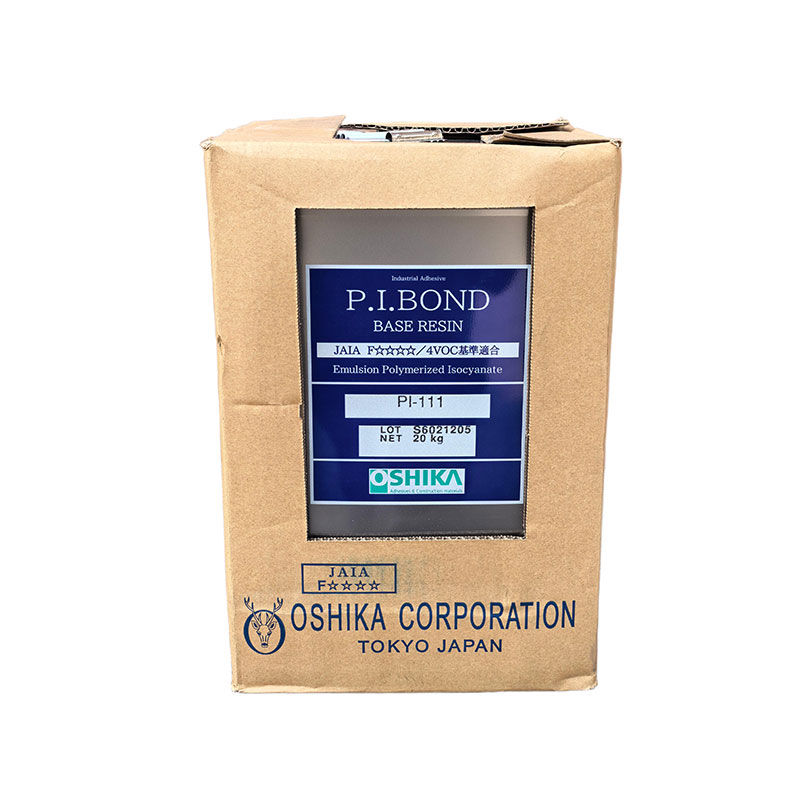
- OSHIKA PI-111: Специализированный клей для сращивания и производства клееного бруса. Характеризуется высокой прочностью на сдвиг и устойчивостью к короблению.
- SUN-NOA 8406A / 8004LALB: Двухкомпонентные полиуретановые клеи. Применяются для нагруженных соединений, где требуется влагостойкость класса D4. Незаменимы в производстве кухонь и ванной мебели.
- SN-5912: Клей для облицовки натуральным шпоном. Учитывает пористую структуру дерева и позволяет избежать проступания клея лицевую сторону шпона.
- MS7050: Эластичный конструкционный клей на основе MS-полимеров. Используется для монтажных работ и соединения разнородных материалов (дерево-металл, дерево-стекло) без использования механического крепежа.
Все продукты сертифицированы и соответствуют международным стандартам качества. Производственная база в Шэньяне оснащена современным оборудованием для дозирования и контроля, что гарантирует идентичность характеристик от партии к партии. Мы понимаем, что для автоматической линии разница в вязкости между двумя мешками клея недопустима.
Заключение и следующий шаг
Выбор правильного адгезива — это инвестиция в стабильность вашего производства. Переход на материалы от проверенного производителя, такого как ООО «Шэньян Шэнноя Технологическое Развитие», позволяет минимизировать риски брака, снизить эксплуатационные расходы на обслуживание оборудования и повысить конкурентоспособность вашей мебели за счет безупречного качества шва.
Мы не просто поставляем клей. Мы предоставляем техническую поддержку на всех этапах: от подбора марки под ваше оборудование до настройки режимов нанесения. Наша цель — стать вашим системным партнером, обеспечивающим бесперебойную работу цеха.
Готовы оптимизировать затраты на кромкооблицовку и повысить качество продукции? Запросите коммерческое предложение и технические паспорта на интересующие вас позиции прямо сейчас. Наши специалисты помогут подобрать образцы для тестовых прогонов на вашем оборудовании.
-


-
-


-


Linkedin
-
WhatsApp